当光束发生偏差:反射镜的校准、对中与光路稳定性
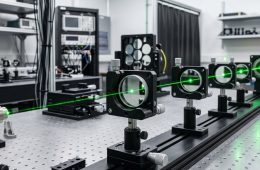
在激光切割、焊接或打标等精密加工设备中,激光器发出的光束需要经过一系列反射镜的精确“接力”,才能最终准确无误地投射到加工头和工件上。
我们可以将激光器想象成一位技艺高超的神射手,而光路系统中的反射镜则如同他手中的瞄准镜。即使最前端的反射镜仅仅偏转了微乎其微的千分之一度,经过数米的传输距离后,最终的光斑就可能偏离预定位置数毫米——这正是“差之毫厘,失之千里”的真实写照。
那么,当激光光束出现偏差时,工程师们究竟是如何将其“扶正”的?又该如何确保这种高精度能够长期稳定地保持呢?
一、 反射镜:光路传输的“方向盘”
在飞行光路(Flying Optics)设备中,激光器通常是固定不动的,激光束通过一系列反射镜在X、Y、Z轴方向上进行转向和传输。
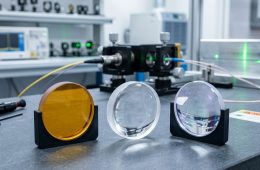
反射镜的核心作用不仅在于改变光束的传播方向(通常是90度折射),更关键的是,它还决定了光束最终到达聚焦镜片时的入射位置和入射角度。
一旦光束未能准确地打在反射镜的几何中心,或者入射角度出现偏差,就会导致一系列严重问题:例如,末端光斑变形(如圆形光斑变为椭圆形)、聚焦能量显著衰减、加工切口出现倾斜,甚至可能直接烧伤切割头内部的喷嘴与镜箱,造成设备损坏。
二、 三点对中(Three-Point Alignment):精密光路校准的核心技术
为了确保激光束在长距离传输中始终保持“笔直”,工程师们普遍采用的是基于准直片(或红光指示器)的“三点对中法”。
这“三点”指的是光路中的三个关键位置:
– 起点: 激光发射源或前一级反射镜。
– 近端调焦点: 光轴的起始段,即当前反射镜附近。
– 远端调焦点: 光轴的末端段,即激光传输距离最远的位置。
1. 借助“红光”与调光纸定位
由于许多高功率工业激光(例如1064nm光纤激光或10.6µm CO2激光)是肉眼不可见的,因此光路校准的第一步通常是:开启与主激光同轴的红光指示器(可见红光激光),或者在反射镜架前方贴上特制的压痕纸/调光纸,以便观察激光光斑。
2. 近端对中:调整“位置”
首先,将加工轴移动到距离当前反射镜最近的位置(即“近端”)。发射一个低能量的激光脉冲,观察光斑落在反射镜或靶片上的具体位置。通过调节上一级镜架的平移螺钉,使光斑精确地打在当前反射镜的几何中心点。
3. 远端对中:调整“角度”
接着,将加工轴移动到距离最远的另一端(即“远端”),再次发射激光。此时,光斑很可能会偏离中心,这通常是由于上一级反射镜的角度存在微小倾斜所致。在此步骤中,不能移动镜架的位置,而是需要调节镜架背面的三个微调螺钉(用于调整反射镜的仰角和方位角),将远端的光斑拉回到中心位置。
4. 迭代复核与“重合度”
由于调节反射镜的角度会轻微影响到近端光斑的位置,因此工程师需要反复将加工轴在近端与远端之间来回移动,重复“近端调位置、远端调角度”的步骤。这个过程需要反复迭代,直到激光光斑在近端和远端都能完全重合在同一个中心点。至此,该反射镜的同轴对中校准便告完成。
三、 机械结构稳定性:抵御震动与热变形的“防护墙”
一个常见的问题是:好不容易校准好的完美光路,为什么使用一段时间后又会发生偏差?这往往并非校准技术本身的问题,而是机械结构稳定性出现了漏洞。
以下是导致光路不稳定的主要原因:
– 热胀冷缩引发的微应力: 高功率激光在传输过程中,镜架和底座会吸收微量的热量。如果镜架材料的材质不均匀,受热膨胀就会导致微米级别的形变,进而使光束偏离。
– 车间震动与锁紧松动: 激光设备在运行过程中,如电机高速启停、机械臂往复运动等,都会产生高频震动。如果调节螺钉没有配备高精度的锁紧环或防松机构,长期的微震动会导致螺纹发生微量滑移,从而改变反射镜的位置或角度。
– 刚性不足与悬臂下垂: 对于长行程的光轴系统,如果缺乏高刚性的铝型材或钢结构支撑,当横梁移动到远端时,重力作用下的沉降(或称“悬臂下垂”)就会改变反射镜的物理姿态,导致光路偏离。
因此,一台高质量的激光设备,其反射镜架必须具备高刚性结构、采用优质的低热膨胀系数材料(如不锈钢或特种合金),并配备双螺母锁紧机制或精密防松机构,才能有效抵御温度变化与机械震动的干扰,确保光路长期稳定。
专家维保建议
1. 先清洁,后校准: 在进行任何光路校准操作之前,务必首先仔细检查反射镜表面是否附着有粉尘、油污或其他污染物。脏污不仅会干扰调光纸的判断,还会因吸收激光能量而剧烈发热,严重影响校准结果的准确性甚至导致失效。
2. 渐进式微调: 调节反射镜背面的微调螺钉时,务必注意“小步慢调”,切忌大幅度旋转。即使是螺丝每旋转八分之一圈这样微小的调整,都可能导致远端光斑出现明显的位移。
3. 建立定点复核机制: 建议设备维护人员每周定期在机器加工区域的最远端进行一次红光靶位复核。通过建立光路漂移日志,可以及时发现并记录光路的变化趋势,从而将潜在的隐患在产生加工废品之前就予以消除。