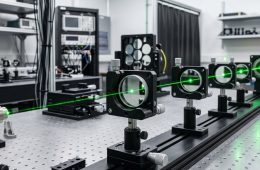
在激光加工系统中,聚焦镜片扮演着激光器“眼睛”的角色。它负责将一束原本较粗的激光束,汇聚成能量密度极高的微小光斑,从而实现精准的切割、焊接或打标。
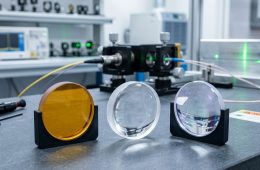
然而,您是否曾好奇,为什么有的镜片看起来是透明无色的玻璃,有的却是金黄色的?如果将用于切割钢板的光纤激光镜片,错误地安装到切割木材、亚克力等材料的CO2激光器上,会发生什么?
答案是:镜片会在瞬间被烧毁,甚至直接炸裂。这一切的奥秘,都隐藏在镜片材料与激光波长的精确匹配关系中。
一、 镜片为何不能“一块通吃”?
激光本质上是一种特定波长的光。我们日常生活中常见的普通窗户玻璃,虽然对可见光是透明的,但对于红外线或远红外线,它可能就像一面不透光的厚墙。
当激光穿过镜片时,材料对该波长的透过率决定了有多少能量能顺利通过,又有多少能量会被镜片“强行吸收”。
– 理想状态: 材料对特定波长的透过率极高(接近100%),激光能量几乎无损地穿过镜片,精确聚焦到工件上。
– 致命匹配: 材料对特定波长有很高的吸收率,激光能量在镜片内部大量沉积,瞬间转化为剧烈的高温,导致镜片热变形、镀膜烧毁甚至炸裂。
因此,为不同波长的激光选择正确的光学材料,是保障光路安全和加工效率的第一道防线。
二、 常见激光波长与镜片材料深度对比
针对目前工业界最主流的三种激光器(CO2激光、光纤激光、紫外激光),我们来看看各自对应的“黄金搭档”材料。
1. CO2 激光(波长 10.6 µm)—— 硒化锌(ZnSe)的红外战场
CO2激光属于远红外波段(10.6微米),这个波长对绝大多数普通玻璃和石英都是完全不透明的。
– 最佳选择: 硒化锌(ZnSe)材料呈现出其独特的金黄色。它在10.6微米的远红外波段具有极低的吸收率和非常高的透过率。经过双面蒸镀增透膜(AR涂层)后,ZnSe镜片的透光率可以高达99.5%以上。
– 物理特性: ZnSe材料虽然光学性能优异,但其质地相对较软,容易划伤,且对剧烈热冲击较为敏感,因此需要配合良好的冷却系统,确保其稳定工作。
2. 近红外与光纤激光(波长 1064 nm)—— 熔融石英与蓝宝石
光纤激光器和YAG激光器的波长通常在1064纳米左右,属于近红外波段。这个波段对可见光透明材料的吸收率较低,因此可选择的材料更为丰富。
– 性价比与性能之王:熔融石英
高纯度的熔融石英在1064纳米波长下具有极其优异的透光性能和极低的热膨胀系数。它能承受数千瓦甚至数万瓦高功率光纤激光的连续照射,是工业光纤激光切割机、焊接机中聚焦镜和保护镜片的绝对首选。
– 坚硬防护屏障:蓝宝石
蓝宝石晶体在近红外波段同样具有极好的透光率,而它最大的特点是硬度极高(莫氏硬度9,仅次于金刚石)。在环境极其恶劣、飞溅物极多的加工场景中,蓝宝石常被用作最外层的保护镜片,其抗刮耐磨性能远超石英。
3. 紫外UV激光(波长 355 nm)—— 超高纯度紫外级熔融石英
紫外激光属于短波长光束(355纳米),其光子能量极高。短波长光束极易被普通光学材料吸收,并引发材料的“光致褪色”或老化。因此,唯一的关键选择是紫外级熔融石英。紫外激光镜片必须采用特殊工艺制备的超高纯度合成熔融石英(其微量羟基含量极低)。这种材料不仅在355纳米波段拥有高达99%以上的透光率,而且能有效抵抗紫外光高光子能量带来的长期“光老化”损伤。普通的工业石英镜片如果用在紫外激光上,会很快因吸收增加而变色损坏。
三、 光学薄膜:提升透过率的“临门一脚”
选对了基底材料只是第一步。在实际应用中,未镀膜的镜片表面依然会有4%到10%不等的自然反射损失。
为了将能量损失降到最低,镜片表面都会蒸镀多层增透膜(AR涂层)。这种微米(µm)级的薄膜利用光的干涉原理,将反射光相互抵消,从而将特定波长激光的整体透过率提升至99.8%甚至更高。
切记: 镀膜是严格针对特定波长设计的。一块为1064纳米光纤激光镀膜的石英镜片,即使材料本身能透过紫外光,其表面的镀膜也会将355纳米的紫外激光大量反射或吸收,导致打标能量骤降或膜层烧毁。
专家选型建议
在挑选或更换激光聚焦镜片时,请牢记这套“三看”法则:
一看波长匹配: CO2激光(10.6 µm)认准金黄色ZnSe;光纤激光(1064 nm)认准高纯石英或蓝宝石;紫外激光(355 nm)必须指定紫外级高纯合成石英。
二看功率等级: 万瓦级超高功率光纤切割必须选用低吸收率的特级合成石英,否则易产生“热透镜效应”导致焦点漂移,影响加工精度。
三看环境防护: 对于粉尘飞溅大的工件端保护镜,在预算允许时可考虑耐磨性更高的蓝宝石镜片,以延长使用寿命。
正确选择和使用聚焦镜片,是确保激光加工系统稳定、高效运行的关键。